




Xalên Sereke
- Kargeheke nû ya lastîkê li 5 stasyonên sereke pêdivî bi alavan heye - birrîn, rakirina porê, veqetandin, paqijkirin/zuwakirin, û qedandin - û kirîna wan bi rêza rast bi qasî lîsteyê bi xwe girîng e.
- Makîneyeke rakirina flaşê ya bi hêza hewayî di hûrdemê de bi qasî 4 kg parçeyan li ser dûrahiya derveyî ya 3-80 mm pêvajo dike, ku 40-50 carî hewldana qutkirina destî ya heman îstasyonê diguhezîne.
- Xaneyek destpêker a Qonaxa 1 (makîneya rakirina flaşê + veqetandina lerzok a 0.25 kW + makîneya jêkirina giraniyê ya CNC) bi gelemperî di 25-30 m² de cîh digire û di 4-6 hefteyan de digihîje derana sabît - nirxên tîpîk ji ezmûna me.
- Makîneyên birîna şerîtên lastîkî yên CNC bi firehiyên birînê yên 600, 800 û 1000 mm têne, hemî bi 80 birrîn di hûrdemê de li ser stokê heta 20 mm stûr têne nirxandin, ji ber vê yekê rêzek model piraniya portfoliyoyên parçeyên kargehên nû vedihewîne.
Bersiva kurt:Kargeheke nû ya parçeyên lastîkî divê alavên hilberandina lastîkî ji bo pênc stasyonên sereke bikire - birrîn, rakirina porê, veqetandin, paqijkirin/zuwakirin, û qedandin - lê ne hemîyan di carekê de. Bi makîneyeke rakirina porê û veqetandineke lerzok dest pê bikin, ji ber ku ev cot di roja yekem de astengiya herî giran a keda destan ji holê radike, dûv re dema ku hejmar zêde dibe alavên birrîn û paqijkirina CNC zêde bikin. Ev rêz pereyên we diparêze di heman demê de her nûvekirina paşîn bi makîneyên ku hûn berê xwedî ne re hevaheng dihêle.
Piraniya kargehên nû yên lastîkê li ser makîneyên qalibkirinê zêde xerc dikin, dû re kifş dikin ku qutkirin, rêzkirin û paqijkirina perçeyên bi destan hatine pêçandin hilberîna wan a rastîn sînordar dike. Makîneya qalibkirinê tenê yek xelek di zincîrê de ye - stasyonên piştî qalibkirinê biryar didin ka di her şiftê de çend perçeyên ku dikarin werin firotin ji avahiyê derdikevin.
Ev rêber plana kirînê ya tevahî ji bo kargeheke nû vedihewîne: pênc îstasyonên ku divê werin sazkirin, hesabkirina kapasîteyê ya ku berî têkilî bi dabînkeran re were kirin, nexşerêyek kirînê ya qonax bi qonax ku lêçûnên sermayeyê dabeş dike, û kontrolên nirxandina dabînkeran ji bo kirrûbirek cara yekem. Hemî taybetmendiyên ku li jêr hatine vegotin ji rêza hilberîna me ya heyî ne, ji ber vê yekê hûn dikarin wan wekî xalên bingehîn bikar bînin dema ku hûn pêşniyaran didin ber hev.
Pênc Îstasyonên Sereke yên ku Divê Her Kargeheke Lastîkan a Nû Bixebitîne
Xeteke hilberandina lastîkî ji bo parçeyên qalibkirî li dora pênc îstasyonan hatiye çêkirin, û her yek ji wan xwedî çînek makîneyê ya taybet e.Ji ber ku yek ji wan jî nayê bikaranîn, kar vedigere ser karê destî - tam ew tişta ku kargeheke nû di dema xebatê de herî kêm dikare bide.
| Meydan | Amûrên bingehîn | Kar | Pisporê taybetmendiya sereke |
|---|---|---|---|
| Birîn | Makîneya birrîna şerîta gomî ya CNC | Valahiyên ji şerît an pelê hatine pîvandin | 600–1,000 mm firehî; 80 birîn/deqîqe; 0–20 mm stûrî |
| Rakirina çirûskê | Makîneya rakirina flaşê bi hêza hewayî an jî krîyojenîk | Rakirina flaşê bêyî zirara beşek | 4 kg/min li OD 3–80 mm (hêza hewayê) |
| Veqetandinî | Veqetandina lastîkî ya lerizîner | Piştî rakirina flaşê, parçeyên flaşê ji hev vediqetîne. | 0.25 kW; 160 kg; 380 V |
| Paqijkirin û zuwakirin | Makîneya paqijkirin û zuwakirina lastîkê | Bermayiyan û toza medyayê dişo | Şuştina pir-qonaxî + hişkkirin |
| Piştî dermankirinê û destgirtin | Firna teker; xeta birrîna otomatîk û xwarinê | Vulkanîzasyona duyemîn; veguhastina otomatîk | Xeta 3.8 kW; rastbûna giraniya 0.1 g |
Taybetmendiyên ji rêza hilberîna Xingchangjia ya heyî - likategoriya makîneya birrîna gomêû girêdanên deflashing ên li jêr ji bo hûrguliyên her modelê.
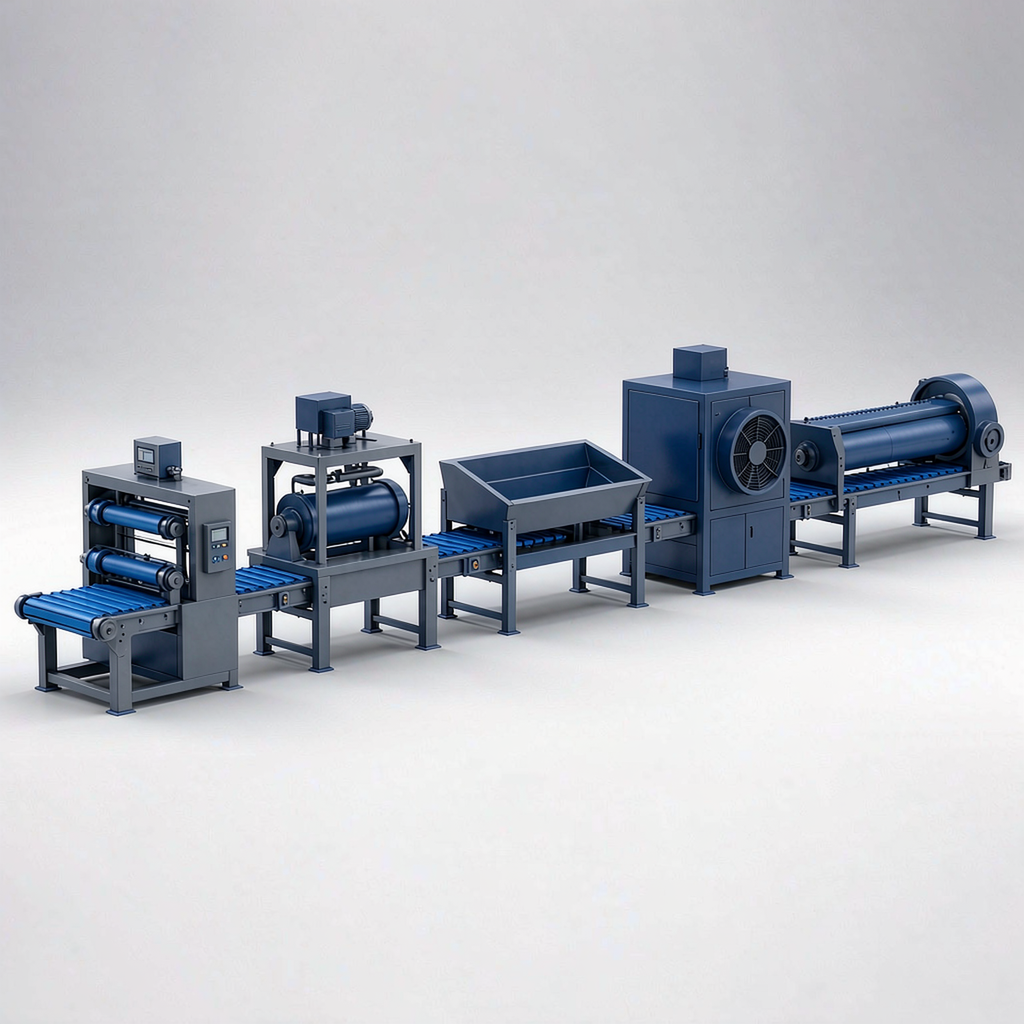
Tablo li gorî stasyonê hatiye organîzekirin, ne li gorî modelê, û ev bi zanebûn e: ji ber ku hewcedariyên stasyonê ji hêla geometrîya hilbera we ve têne destnîşankirin, navnîşa weya kurt divê ji navnîşa stasyonê were girtin, ne ji tiştê ku dabînker wê çaryekê pêşve dixe.
Bi Plankirina Kapasîteyê Dest Pê Bike, Ne Bi Hilbijartina Makîneyê
Berî ku hûn daxwazek ji bo pêşniyarek yekane bikin, pêşbîniya firotanê ya xwe veguherînin rêjeya hilberînê ya li gorî îstasyonê - makîneyên ku hûn hewce ne dûv re xwe diyar dikin.Kirrûbirên ku vê gavê ji dest didin, bi rêkûpêk makîneyên ku ji bo sala yekem mezin in lê bi cildên sala duyemîn re ne lihevhatî ne dikirin.
- Derana mehane veguherîne giraniya rojane.Eger plan mehê 2,000 kg parçeyên qedandî di nav 22 rojên xebatê de bixwaze, divê xet rojane nêzîkî 91 kg paqij bike - bi qasî 11 kg di saetekê de di yek şiftê de.
- Her stasyonek li gorî wê rêjeyê kontrol bike.Makîneyeke paqijkirina çermê bi hêza hewayê ku bi qasî 4 kg di hûrdemê de dixebite, di nav kêmtirî 25 hûrdeman de hewcedariya tevahiya rojê temam dike, ji ber vê yekê makîneyek ji bo Qonaxa 1 bes e.
- Qada ser kapasîteyê ya 25-30% zêde bikin.Ji ber ku pêşbîniya kargeheke nû texmînek e, ne peymanek e, mezinahiya her îstasyonekê çaryeka ji planê jortir ji ya planê rê li ber guhertina zû digire.
- Berî siparîşkirinê, xizmetguzarî û qada erdê kontrol bikin.Ger hûn plan dikin ku flaşa krîyojenîk paqij bikin, hêza sê-qonaxî ya 380 V, hewaya pêçayî, drenaj ji bo stasyona paqijkirinê, û rêyek nîtrojena şil piştrast bikin.
Kontrolkirina karûbarê demê xebitandinê teserûf dike
Veqetandina lerzok bi dabînkirina 380 V û motorek 0.25 kW dixebite; makîneya birrîna giraniyê ya CNC hewceyê şopa 1,100 × 1,400 × 1,200 mm ye. Berî ku hûn tiştek îmze bikin, hêz û şopa her makîneyê li ser plana kargehê binivîsin.
Nexşerêyek Kirîna Gav bi Gav ku Herikîna Pereyê We Diparêze
Pênc îstasyonan bikin sê qonaxên kirînê, û her qonax berî ku ya din dest pê bike, pereyê xwe dide.Li gorî ezmûna me ya xistina xetên nû (nirxên tîpîk ji ezmûna me), şaneyek Qonaxa 1-ê ji makîneyeke rakirina flaşê, veqetandinekê, û makîneyeke birrîna li gorî giraniyê di nav 4-6 hefteyan de digihîje hilberîneke rojane ya sabît - ku ev yek Qonaxa 2-an fînanse dike û rewa dike.
| Dem | Heke | Çi bikirin | Çima ev ferman |
|---|---|---|---|
| Qonaxa 1 | Mehên 0–3 | Makîneya rakirina porê + veqetandin + jêkirina giraniyê | Pêşî astengiya herî mezin a kedê ji holê radike; entegrasyona xetê ne hewce ye |
| Qonaxa 2 | Mehên 4-9 | Makîneya birrîna şerîtê ya CNC + makîneya paqijkirin/zuwakirinê | Keda vala kêm dike; pêdiviyên paqijiyê bicîh tîne |
| Qonaxa 3 | Sala 2+ | Firna silindir + xeta birrîna otomatîk û xwarinê | Veguhestinê otomatîk dike dema ku qebare 3.8 kW, xwarina 10-15 perçe/deqîqe pêk tîne. |
Bihayên lengerê modelên rastîn: ewMakîneya paqijkirina flaşê ya modela super a XCJ-G600(bermîla 600 mm, koma 15 kg, çerxên 20-40 s) dema ku qebareya Qonaxa 1 du qat dibe, hilbijartina mezinkirinê ye.
Ji ber ku makîneyên Qonaxa 1 serbixwe ne, ew dikarin paşê werin veguhastin û ji nû ve werin entegrekirin, ji ber vê yekê tiştek ku zû tê kirîn nabe bermayî. Ew nermbûn xala qonaxkirinê ye: hûn kargehek piçûktir nakirin, hûn heman kargehê bi perçeyan dikirin.
Kîjan Makîne Pêşî Zûtirîn Vegerandina Pereyan Pêşkêş Dike?
Amûrên rakirina çirayan pêşî berdêla wê didin, ji ber ku ew êrîşî stasyona ku karê destan lê kom dibe dikin.Yekanemakîneya paqijkirina lastîkî ya bi hêza hewayêwekî wekhevî 40-50 caran operasyonên destî bi qasî 4 kg di hûrdemê de tê nirxandin, bi karanîna çalakiya aerodînamîk bêyî cemidandin û bê nîtrojena şil - ji ber vê yekê peymana dabînkirina krîyojenîk, lêçûna nîtrojenê ya her kîlogramê, û perwerdehiya rêveberiya sermayê ji bo karmendên we yên yekem tune.
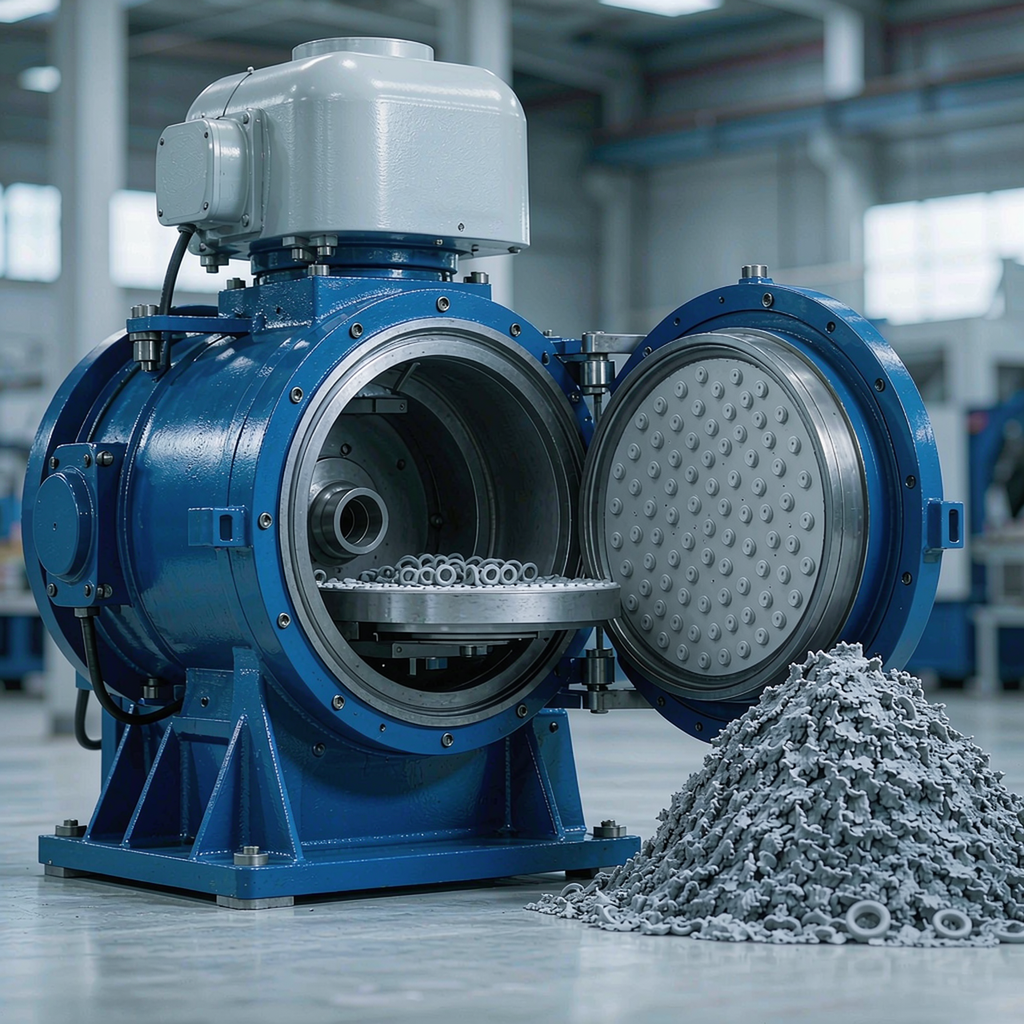
Amûrên krîyojenîk tenê dema ku geometrîya perçeyan vê yekê bixwaze cihê xwe digirin. Ji ber ku şewqa zirav di germahiya nizm de zûtir dişkê, amakîneya paqijkirina krîyojenîk a nîtrojena şileDema ku heta −150°C di 20–70 RPM de diçe, rêjeya derbasbûnê li ser xebata bi şewqa zirav digihîje dora %98 ku medyaya mekanîkî dê zirarê bide. Ji bo kargehek nû bêyî zincîra dabînkirina nîtrojenê, hêza hewayê bidin destpêkirin û paşê krîyojenîk lê zêde bikin.
Piştî rakirina flaşê, duyemîn vegera herî zû veqetandin e - veberhênana herî piçûk a di navnîşê de. Motora wê ya 0.25 kW û çarçova wê ya 160 kg bandora wê red dikin: ji ber ku parçeyên rakirina flaşê bi flaşê re tevlihev têne, hilbijartina destî bi gelemperî ji bo her şiftê operatorek tam-dem zêde dike, û makîneyê wê pozîsyonê bi tevahî ji holê radike.
Meriv Çawa Pêşkêşvanê Amûran Berî Îmzekirinê Dinirxîne
Ji bo kargeheke nû, dabînkerekî hilbijêre ku gelek îstasyonan vedihewîne û berpirsiyariya xetê ji serî heta binî digire ser xwe - ne firoşkarê herî erzan ji bo her makîneyê.Dema ku pênc makîne ji pênc firoşkaran tên, her pirsgirêkek veguhastinê dibe sûcê kesekî din, û kargeheke nû karmendên endezyariyê tune ne ku çareser bike.
- Berfirehiya îstasyonê:dabînkerê ku alavên birrîn, rakirina çermê çîmentoyê, veqetandin û paqijkirinê çêdike hilbijêre, da ku qonaxên paşîn bi makîneyên Qonaxa 1 re hevaheng bimînin.
- Kapasîteya ne-standard:Hilberînerê guhertoyên xwerû dikare alavan li gorî parçeyên we li hev bike, li şûna ku parçeyên we neçar bike ku li makîneyên standard bicîh bibin.
- Sîstema Kalîteyê: an ISO 9001Hilberînerê pejirandî kontrola pêvajoyê ya belgekirî dide - piştrast bike ku çarçoveya sertîfîkayê makîneyan digire nav xwe, ne tenê nivîsgehê.
- Dadgehkirin û Perwerde:piştrast bike ku pêşniyar çavdêriya sazkirinê û perwerdehiya operatoran dihewîne, ji ber ku lêçûna veşartî ya herî mezin a kargehek nû bi mehan hilberîna ne-standard e di heman demê de operator bi ceribandinê fêr dibin.
- Pabendbûna bi parçeyên yedek:Demên radestkirinê yên nivîskî ji bo parçeyên ku li kar tên xistin bistînin û piştrast bikin ku alavên elektrîkê parçeyên marqeyên hevpar bikar tînin li şûna yên din ên bê marqe.
| Çewtiya hevpar | Çima diêşe | Pêvekirin |
|---|---|---|
| Kirîna her îstasyonek ji firoşkarek cûda | Pirsgirêkên entegrasyonê di navbera dabînkeran de dibin sedema nakokiyan | Yek dabînkerê sereke berpirsiyariya xetê hildigire |
| Hilbijartina makîneyan tenê bi bihayê | Mesrefên veşartî paşê di kelûpelên xerckirî, xizmetguzarî û demên bêkarbûnê de derdikevin holê. | Rêjeya derbasbûnê ya li gorî îstasyonê û lêçûna parçeyên ku li ber xisarê ne bidin ber hev |
| Paşguhkirina parçeyên yedek di dema destpêkirinê de | Kemberek têkçûyî di meha duyemîn de dikare tevahiya şaneya Qonaxa 1-ê bêkar bike | Kîtek yedek a destpêkirinê ya 6-mehî bi makîneyan re siparîş bike |
Kîteyên yedek ên destpêkirinê divê kêr û kemerên ji bo makîneya birînê, û her weha ekran û kahînan ji bo veqetandinê veşêrin.
Encam: Xetê bi Qonaxan, Ji Yek Pêşkêşvanê Berpirsiyar Bikirin
Kargeheke nû ya lastîkê bi alavên hilberandina lastîkê yên ku bi rêza rast hatine kirîn, serkeftî dibe: pêşî rakirina çîçekan û veqetandin ji bo rakirina astengiya kedê, paşê birîn û paqijkirina CNC ji bo bilindkirina kalîteyê, û paşê otomasyona tevahî dema ku hejmar xwe îspat dike. Ji ber ku her qonax qonaxa din fînanse dike û her makîneyek di her sê qonaxan de kêrhatî dimîne, rêbaza qonaxî ji kirîna girseyî zêdetir lêçûn nake - ew tenê heman veberhênanê li seranserê dema ku dahata we zêde dibe belav dike.
Amade ne ku lîsteya Qonaxa 1-ê plan bikin? Nexşeyên parçeyên xwe û hedefa hilberîna mehane ji me re bişînin, û endezyarên me dê wan bi konfigurasyona makîneya betonê re bi kapasîte, şop û hewcedariyên karûbaran ve girêbidin —li vir bi Xingchangjia re têkilî daynin.
Agahiyên Amûrên Têkildar
•Makîneyên rakirina lastîkan - rêza tevahî ya berheman: yekîneyên hêza hewayî, krîyojenîk, û super-model ji bo her qonaxa xeta we.
•Makîneya birrîna şerîta lastîkî ya CNC (li gorî metalê guncaw e)Modelên 600/800/1.000 mm, 80 birîn/deqîqe, stûriya 0–20 mm.
•Makîneya veqetandina lastîkî: veqetandina lerizî ya parçeyan ji flaşê, 0.25 kW, mezinahîyên celebê A û B.
•Makîneya qutkirina giraniya otomatîk: bandên toleransê yên li ser ekranê bi giraniya qebûlkirin/redkirina otomatîkî.
•Makîneya birrîna otomatîk û xwarinê XCJ-600#-AOtomasyona Qonaxa 3 — rastbûna giraniya 0.1 g, 10–15 pcs/deqe.
•Makîneya paqijkirin û zuwakirina lastîkê: şuştin û zuwakirina pir-qonaxî ji bo paqijiya piştî rakirina poran.
Pirsên Pir tên Pirsîn: Kirîna Amûran ji bo Kargehên Lastîkên Nû
Kêmtirîn komek alavên ku kargehek nû ya lastîkê divê pêşî bikire çi ne?
Xeta hilberandina lastîkê ya destpêkê çiqas cîhê erdê hewce dike?
Hucreyeke Qonaxa 1ê ku makîneyeke rakirina flaşê bi hêza hewayê (parçeyên OD 3–80 mm), veqetandineke lerizîner a 160 kg, û qutkereke giraniyê ya CNC (laşê 1.100 × 1.400 × 1.200 mm) dihewîne, tevî cîhê operator û qutîkê, bi gelemperî di nav 25–30 m² de cîh digire - nirxên tîpîk ji ezmûna me.
Ma divê kargeheke nû pêşî deflaşkirina krîyojenîk an mekanîkî bikire?
Ma ez dikarim tevahiya rêzê ji yek dabînkerê alavan bikirin?
Kargeheke nû divê berî radestkirinê çi amûran amade bike?
Sazkirin û destpêkirina xebitandinê ji bo xeta destpêkerê çiqas dem digire?
Xiamen Xingchangjia Ne-Standard Otomasyona Amûrên Şîrketê, Ltd.
Qata 1, Avahî 13, Parka Pîşesazî ya Huli, Meixidao, Tongan, Xiamen Chinaîn
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Belavkirin: Îlona 2026 | Cara dawî hatiye piştrastkirin: Îlona 2026
Dema şandinê: 15ê Îlonê, 2026